Hem / Nybörjare / Branschnyheter / Hur CPVC-beslagstillverkare säkerställer kvalitet: Process, tester och revisionsguide
Branschnyheter
Hur CPVC-beslagstillverkare säkerställer kvalitet: Process, tester och revisionsguide
En koppling av klorerad polyvinylklorid (CPVC) som klarar en visuell kontroll kan fortfarande misslyckas på den första heta kemikalielinjen om blandningen bröts ned under gjutning, om sockeldjupet är under minimum eller om partiet aldrig trycktestades. Det är därför kvalitet i CPVC-beslag är en kedja av bevis, inte en ytinspektion.
Den här guiden förklarar hur CPVC-kopplingstillverkare säkerställer kvalitet i praktiken: kontroll av råmaterialpartier, gjutningsprocessfönster, dimensionskontroll enligt DIN- eller ANSI-krav, trycktestning och spårbarhet. Det ger också inköps- och ingenjörsteam en praktisk revisionschecklista.
Råmaterialverifiering sätter kvalitetstaket
Kvalitetstaket för en CPVC-armatur är fixerad innan formningen börjar, eftersom blandningen bestämmer tryckkapacitet, kemikaliebeständighet och långvarig termisk stabilitet.
CPVC tillverkas genom att klorera PVC-harts tills klorhalten når ungefär 63-67 viktprocent. Den kloreringen höjer mjukningspunkten och ger CPVC en användbar tryckklassificering vid högre temperaturer än vanlig PVC. Skiftet gör också polymeren svårare att bearbeta; om blandningen innehåller en inkonsekvent stabilisatorförpackning, fukt eller dåligt dispergerade tillsatser, kan ingen mögelsättning korrigera det.
63-67 % klorhalt i vikt i CPVC-förening
93 grader C temperaturtak för korrekt stabiliserade CPVC-tryckkomponenter
ISO 9001 dokumenterat processramverk för anpassade grossisttillverkare
Kvalitetstillverkare verifierar varje inkommande massaparti innan det går in i formhallen. De kontroller som är viktiga är:
Klorhalt och resthalt av PVC, bekräftad med termogravimetriska eller titreringsmetoder
Termisk stabilisatorrespons, mätt med dynamisk termisk stabilitetstid
Fukthalt, eftersom instängt vatten skapar ångfickor och ytdefekter
Färg och partinummer, används för att spåra färdiga beslag tillbaka till blandningen
Definition: CPVC-föreningskvalitet är konsistensen av klorering, stabilisatordispersion och fuktkontroll som gör att en armatur kan hålla sitt nominella tryck vid förhöjd temperatur under sin avsedda livslängd.
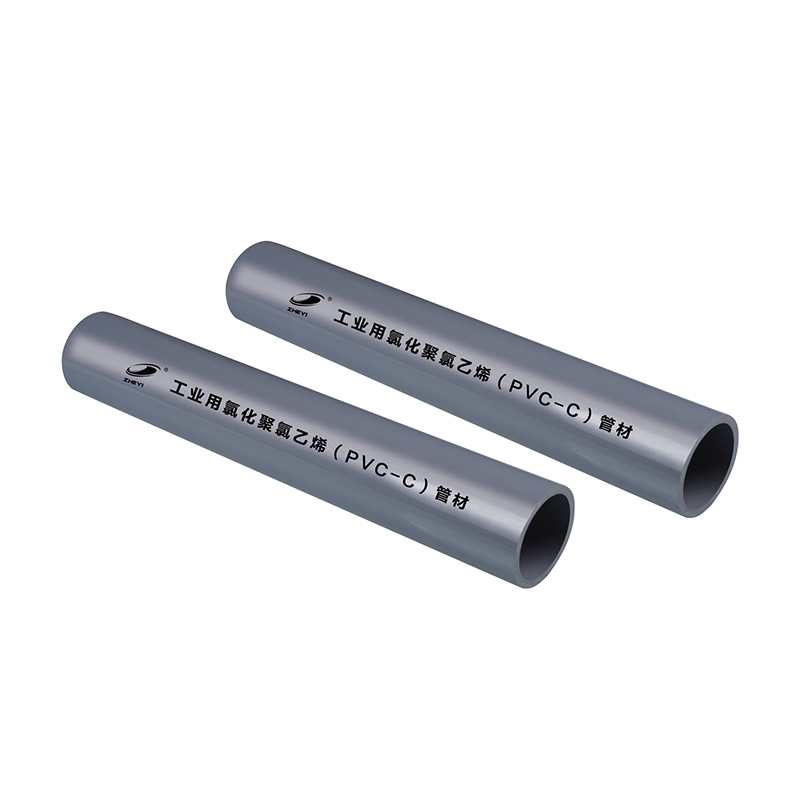
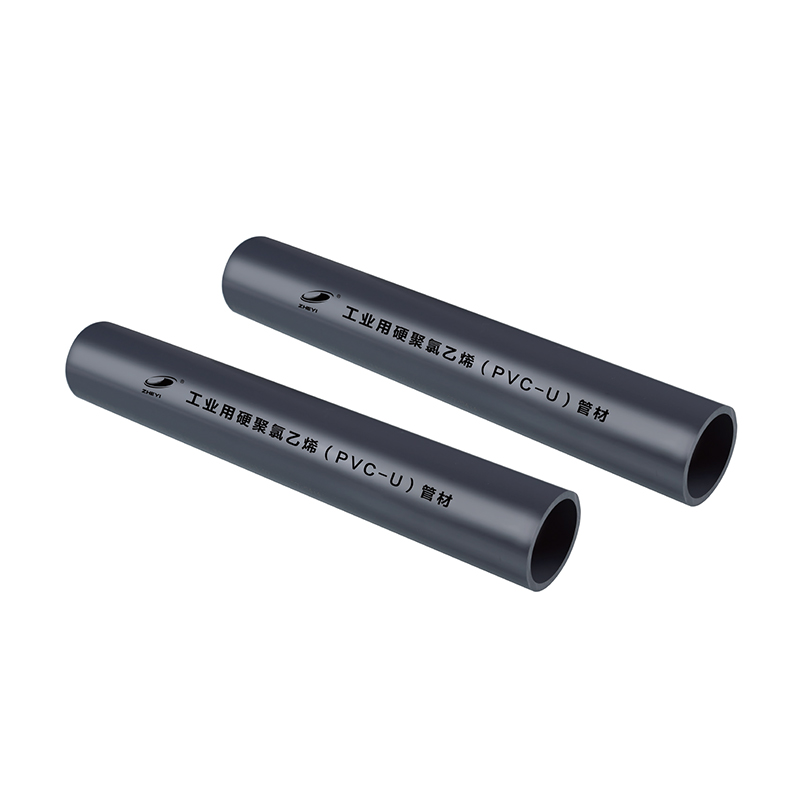
Köpare bör förvänta sig samma råmaterialdisciplin på rör och rördelar. Om en leverantör erbjuder CPVC tryckrör tillverkade i samma fabrik är de sammansatta partiposterna lättare att granska eftersom båda produkterna delar samma inkommande materialfiler. Innan du jämför leverantörer, se över CPVC tryckvärderingsdiagram och beräkningsguide så att du kan ansluta ett sammansatt parti till ett klassificerat servicetillstånd.
Formningsprocesskontroll avgör om föreningen överlever tillverkning
Smälttemperatur, uppehållstid, kylhastighet och formgeometri kontrolleras tillsammans eftersom CPVC är termiskt känsligt och bryts ned när det överhettas.
Till skillnad från metall eller PP tolererar CPVC inte lång uppehållstid vid hög temperatur. Samma polymer som står emot 93 grader C i drift börjar tappa klorgrupper när bearbetningstemperaturerna blir för höga även under en kort period. Nedbrutet material visar sig senare som bruna strimmor, spröda brott eller låg slaghållfasthet i en beslag som ser normal ut på utsidan.
Underhettad bearbetning
Dåligt flöde kan lämna korta skott, tomrum och svaga svetslinjer. Operatörer kan öka insprutningstrycket eller uppehållstiden för att kompensera, vilket ger sin egen värmehistoria.
Överhettad smälta
Hög temperatur och lång uppehållstid ger missfärgning, vätekloridutveckling och sköra polymerdomäner som sänker tryckhållningen i tunna monteringsväggar.
Det praktiska tecknet på gjutningskontroll är en första artikelrapport efter gjutformsuppsättning plus väggtjocklekskontroller i processen vid schemalagda intervall under varje produktionskörning.
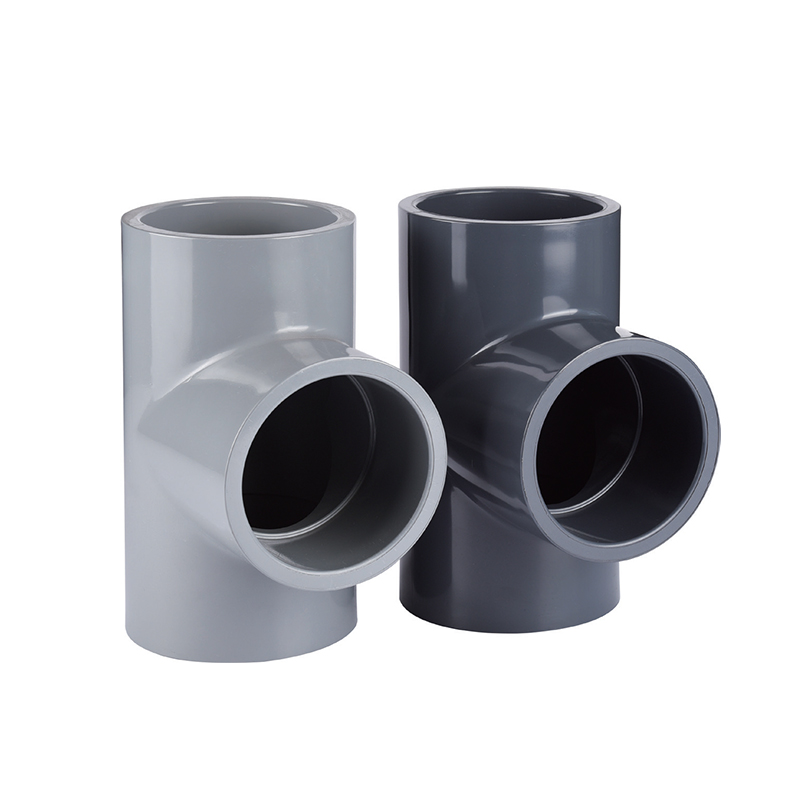
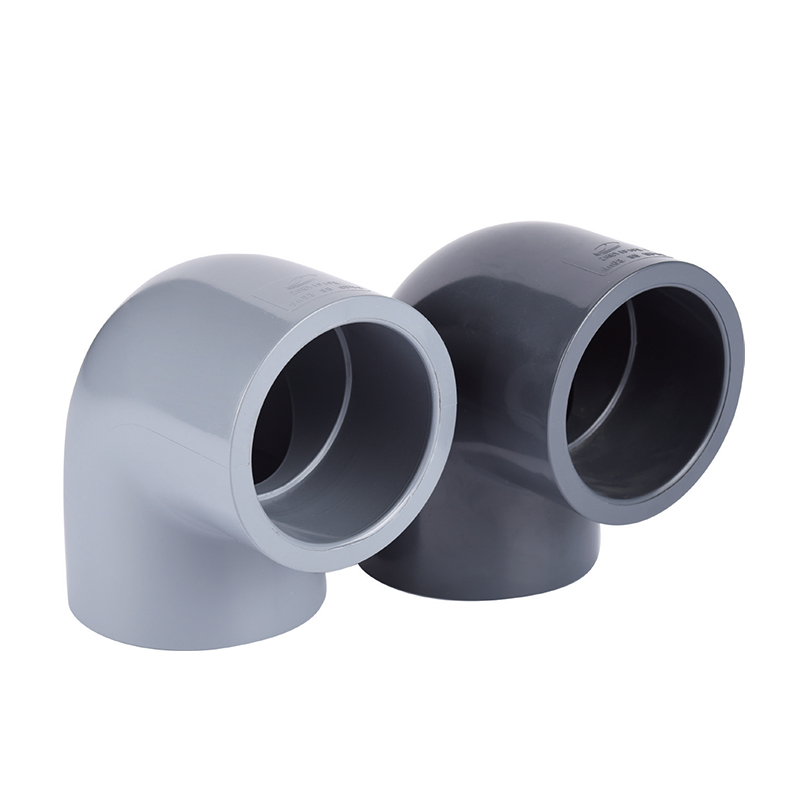
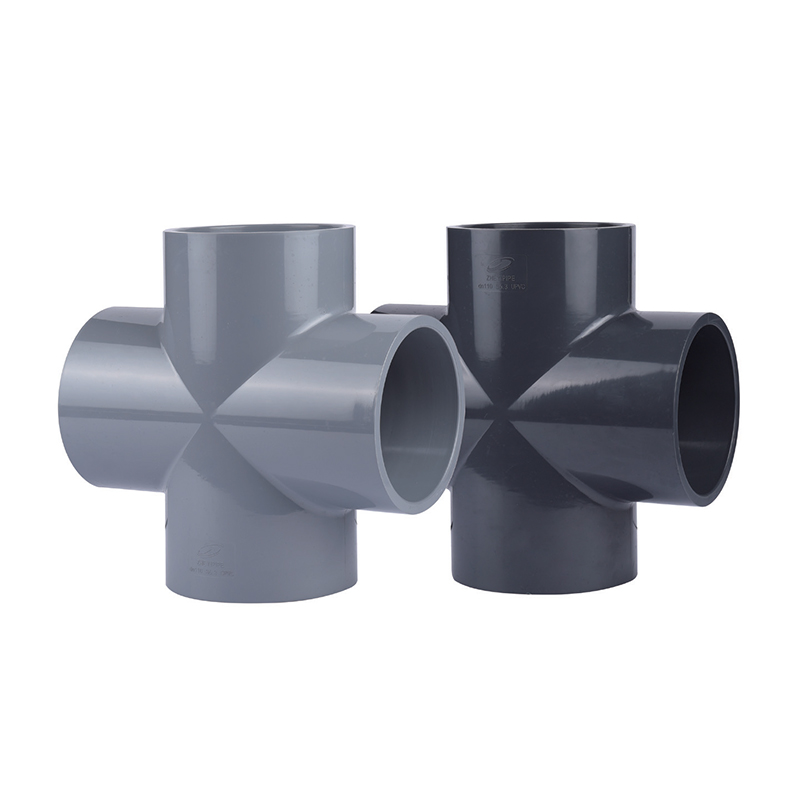
Formdesign är lika viktigt. En tee-kropp har flödesfronter som möts vid grenområdet, vilket skapar en svetslinje som kan vara en svag punkt om grindens läge och ventilering är fel. Det är därför a UPVC/CPVC-tröja bör ha samma materialspårbarhet och svetslinjegenomgång som en rak rörsektion.
Dimensionell inspektion och DIN/ANSI-toleranser fångar upp ledproblem tidigt
Dimensionell inspektion fångar upp verktygsslitage, krympavdrift och felaktig montering innan en CPVC-koppling flyttas till förpackning.
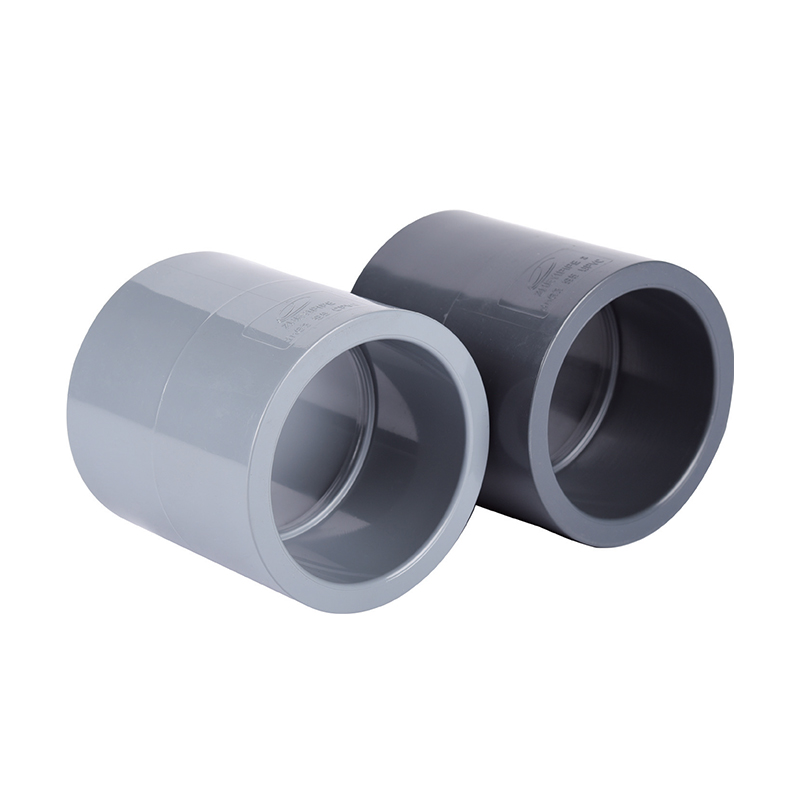
Lösningsmedelscementfogar är beroende av ett kontrollerat gap mellan rörets ytterdiameter och muffens innerdiameter. Om gapet är för stort är cementfilmen tjock och kan krympa under härdningen. Om gapet är för litet, bottnar röret utan att nå hylsan djupet, vilket lämnar en kortare bindningslinje.
Kritiska CPVC-kopplingsmått inspekterade i fabrikskvalificering
Kritisk dimension
Vad den styr
Misslyckande om det ignoreras
Hylsans ytterdiameter
Skarvpassning med rör
Lösningsmedel cement gap eller interferens
Hylsdjup
Bondad överlappningsområde
Grunt införande och fogutdrag
Väggtjocklek
Tryckbegränsning
Brast vid stresskoncentration
Dimension från centrum till ände
Monteringsinriktning i grenrör
Stress på flänsar och ventiler
Orundhet
Tätning och foguppriktning
Läckage vid fläns eller koppling
Ett dåligt sockeldjup kan göra ett högtrycks CPVC-system till en läckande skarv, även när alla andra dimensioner är perfekta.
Eftersom hylsstorlekar, flänsdimensioner och tryckklassscheman skiljer sig åt mellan ANSI- och DIN-system, måste en tillverkare ha rätt verktyg för varje exportmarknad. En praktisk jämförelse av dessa gränssnittsskillnader är i ANSI vs DIN flänsventil export standardguide .
Tryck- och prestandatester bevisar betyget
Tryck- och prestandatester är det sista beviset på att beslaget, dess sammansättning och dess formningsprocess fungerar tillsammans under verkliga serviceförhållanden.
Ett tryckvärde betyder ingenting om det bara kommer från en katalog. Tillverkaren bör visa hydrostatiska testdata från beslag gjutna med samma verktyg och sammansättning. De användbara kontrollerna inkluderar:
Hydrostatisk sprängtestning för att bekräfta kortsiktig styrka
Hållbar trycktestning för att validera långsiktigt stressbeteende
Slagprovning vid låg temperatur för att exponera sprödhet
Värmeåtergångstestning för att avslöja ingjuten spänning
Testning av lösningsmedelscementkompatibilitet för att verifiera fogstyrkan
Klorhalt i vikt, visat som ungefärliga intervall, är en av de första indikatorerna som en CPVC-kopplingstillverkare bör verifiera.
Definition av tryckklassificering: Tryckklassificeringen för en CPVC-koppling är det maximala interna tryck den kan bära vid en angiven temperatur under en avsedd livslängd, baserat på testade sammansättningsdata snarare än en generisk tabell.
En annars perfekt passning kan fortfarande läcka om installatören inte respekterar foghärdningstiden. Den CPVC beslag lösningsmedel cement härdningstid guide förklarar hur bindningsstyrkan utvecklas efter montering.
Ventiler tillför ytterligare ett lager av komplexitet, eftersom tätningsgeometri och spindelmoment också måste hålla under temperaturen. I ett komplett system, en CPVC kulventil måste testas mot samma tryck-temperatur-sänkningslogik som armaturen bakom den.
En pålitlig CPVC-kopplingstillverkare kan visa kvalitetsbevis i fem lager: material, process, dimensionell, prestanda och spårbarhet.
Begär sammansatt leverantörscertifikat och beslagstillverkarens inkommande kontrollresultat för varje parti.
Be om registrerade formningsparametrar för den specifika produktstorleken och formnumret.
Granska rapporter från första artikeln och dimensionssamplingsdata under processen.
Kontrollera att testcertifikaten inkluderar lotnummer, testtryck, temperatur, varaktighet och den standard som refereras till.
Bekräfta att varje låda eller pall har en partikod som länkar beslag tillbaka till processposter.
Målet med en revision är inte att samla in pappersarbete; det är att spåra en utrustning från sammansatt parti till provningsintyg.
Detta är samma revisionsstandard som ZHEYI Group använder i sina vertikalt integrerade tillverkningscenter i östra och centrala Kina, med Zheyi Pipeline (Wuhan) Co., Ltd. som verksamhet som betjänar köpare av industriella rörledningar och vattenrening. En anpassad grossisttillverkare med direkt produktionskontroll kan vanligtvis producera bevis på partinivå snabbare än en handelsdisk som packar om produkter från flera fabriker.
Vanliga frågor om CPVC passningskvalitet
Vilket är det viktigaste kvalitetskontrollsteget för CPVC-beslag?
Verifiering av råmaterialparti är det viktigaste steget, eftersom ingen formjustering kan återställa en blandning som saknar tillräckligt med värmestabilisator eller har skiftat utanför det korrekta klorintervallet.
Kan CPVC-beslag från olika tillverkare installeras i samma linje?
Blanda inte beslag från olika tillverkare i tryckapplikationer om du inte har bekräftat identiska hylsor, väggtjocklek, tryckklass och standard. Små skillnader i blandningskrympning eller fattningstoleranser kan skapa svaga fogar.
Behöver CPVC-kopplingar ett eget trycktest om röret redan är klassat?
Ja. Beslag introducerar förändringar i vägggeometri, flödesriktning och ingjuten spänning som röret inte har. En armatur bör ha sitt eget hydrostatiska och ihållande tryckbevis.
Hur kan en köpare verifiera att en tillverkare verkligen har testat dess beslag?
Be om ett testcertifikat som identifierar partinummer, testtryck, varaktighet, temperatur, inspektionsmetod och den standard som används. Ett certifikat utan lotnummer binder inte uppgifterna till produkten du fått.
Nedersta raden: Om en tillverkare inte kan ansluta en armatur till dess sammansatta parti, dimensionsrapport och trycktest, är kvalitetskravet ofullständigt.
 +86-15258772971
 dinys009@163.com