En underhållsövervakare öppnar en arbetsorder efter ett hydrotest: en nyinstallerad CPVC-grenledning gråter vid två hylsor, och en 40 mm horisontell bana har hårfästesprickor där den hänger från ett stålfäste. Inget av misslyckandena är slumpmässigt. Båda är klassiska symtom på vanliga problem med CPVC-beslag, och båda kunde ha förhindrats vid specifikations- och installationsstadiet.
Här är fältslutsatsen i en mening: CPVC-beslag misslyckas sällan eftersom materialet är svagt. De misslyckas när de dras åt för hårt, sammanfogas med fel lösningsmedel, stöds utan termiska tillägg eller specificeras utanför sitt tryck-temperaturhölje. Den här guiden bryter ner de vanligaste fellägena, vad som faktiskt orsakar dem och de praktiska korrigeringarna som håller industriella CPVC-system pålitliga i årtionden.
Varför CPVC-beslag misslyckas i industriell service
CPVC (klorerad polyvinylklorid) är ett naturligt val för kemisk bearbetning, vattenbehandling, metallurgi och halvledaranläggningar eftersom det motstår ett brett utbud av syror, alkalier och heta processvätskor. De flesta ingenjörer vet redan att materialet är korrosionsbeständigt och värmetolerant. Det som ofta förbises är att beslaget, inte det raka röret, är den hårdast belastade delen av ledningen.
Beslaget är spänningskoncentrationspunkten
Uttag, gängrötter, grenuttag och flänskopplingar koncentrerar alla mekaniska och termiska påfrestningar. En rördragning rör sig med temperaturen; passningen är där den rörelsen motverkas. Lägg till en dåligt förberedd fogyta eller en felinriktad bultfläns, och beslaget blir den svaga länken.
Metallinstallationsvanor är den verkliga fienden
CPVC är inte stål. Den expanderar mer med värme, mjuknar när temperaturen stiger och svarar dåligt på skarpa stötar. Installatörer som drar åt gängade CPVC-kopplingar som stål, hänger långa ostödda körningar eller trycksätter systemet innan lösningsmedelssvetsar har härdat kommer att se samma felmönster oavsett vilket kopplingsmärke de köper.
Sex vanliga problem med CPVC-beslag och hur man löser dem
Underhållsjournaler från kemi- och vattenverk visar samma handfull problem som återkommer projekt efter projekt. Tabellen nedan kondenserar dem till en snabbreferens, och avsnitten som följer förklarar mekanismerna och korrigeringarna mer i detalj.
Vanliga CPVC-passningsfel, de typiska orsakerna bakom dem och de praktiska lösningarna som används på fältet. | Problem | Typisk orsak | Praktisk lösning |
| Gråtande eller läckande fogar | Fel lösningsmedelscement, kort härdningstid, fukt | Använd CPVC-klassad cement och följ hela härdningsschemat |
| Sprickor och spröda frakturer | Stöt, överdragning, UV-exponering | Skydda från solljus, använd vadderade stöd, undvik skarp kraft |
| Böjda eller utdragna linjer | Termisk expansion utan kompensation | Lägg till expansionsslingor och korrekt placerade stöd |
| Sprickor vid gängade anslutningar | Metallliknande vridmoment på plastgängor | Dra åt för hand plus ett kvarts varv; använd PTFE-tejp |
| Plötslig sprängning vid drifttryck | Tryckklassificeringen är inte nedvärderad för temperatur | Verifiera betyget vid den faktiska driftstemperaturen |
| Mjukgörande eller trasiga ytor | Inkompatibel kemikaliekontakt | Bekräfta kemikalieresistens före installation |
1. Fogläckor orsakade av felaktig lösningsmedelscementering
Det vanligaste CPVC-passningsfelet är en gråtande eller läckande hylsa. De vanliga orsakerna är universalcement som används istället för en CPVC-klassad lösningsmedelscement, ett gap mellan röränden och muffens botten, eller ett trycktest som utförts innan cementen har utvecklat full styrka. Många fältreparationer hoppar också över gradnings- och fasningssteget, som sedan skrapar bort lösningsmedelssvetsen från rörytan under monteringen.
Fixeringen börjar med ytbehandling. Klipp av röret fyrkantigt, ta bort grader, fasa av änden och markera insticksdjupet. Använd ett cement framtaget specifikt för CPVC, applicera det jämnt på båda ytorna och håll ihop fogen under den rekommenderade inställda tiden. Trycktestning bör vänta tills hela härdningsperioden har passerat; a lösningsmedel cement härdningstid guide gör väntetiden explicit för olika temperaturer. Om en fog läcker efter härdning, skär ut den och gör om den. Att applicera cement över en våt fog gör bara problemet värre.
2. Sprickbildning och sprödhet i kopplingskroppen
Sprickor i hårfästet i fattningen eller på den yttre radien av en böj betyder vanligtvis att materialet utsattes för stötar, påfrestningar eller väderpåverkan utöver vad CPVC tolererar. Tappade spolar, åtdragning av ett metallfäste direkt mot plasten och lång exponering utomhus för ultraviolett ljus alla bidrar. Lågtemperaturinstallation gör problemet värre, eftersom CPVC blir mindre seg när det är kallt.
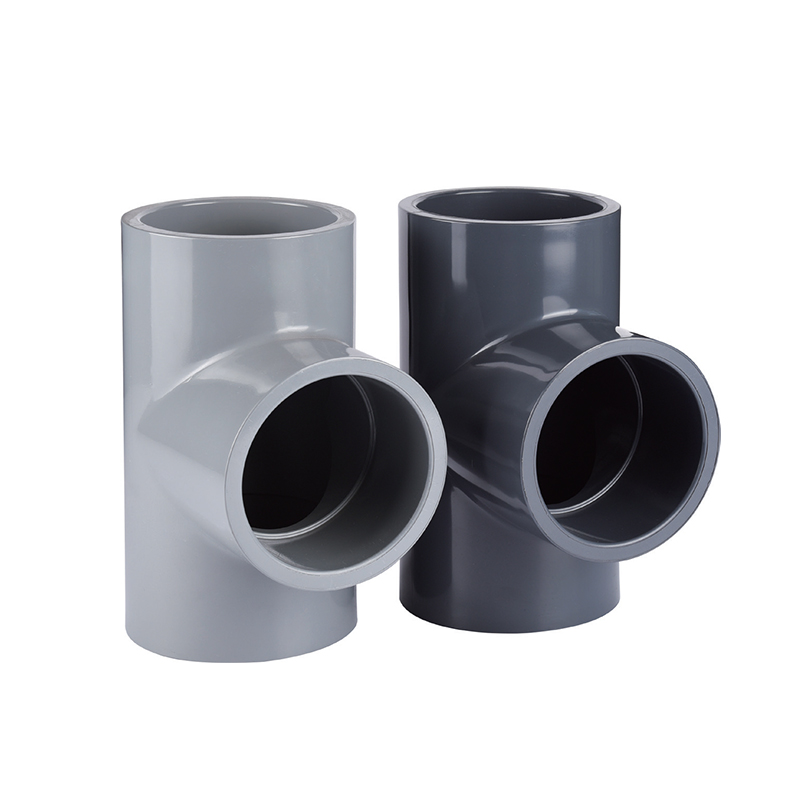
Beslag bör bringas till rumstemperatur före montering i kallt väder. Stöd bör använda rundade kanter eller gummiklädda klämmor, och utomhuslinjer bör målas eller lindas där UV-exponering förväntas. För en mer detaljerad uppsättning fältkontroller, en guide för förebyggande av sprödhet skriven för industriella CPVC-linjer är en praktisk referens. Om en beslag redan är sprucken kan den inte repareras på ett tillförlitligt sätt. Den skadade delen måste skäras ut och ersättas med en ny lösningsmedelssvetsad fog med hjälp av en CPVC-koppling .
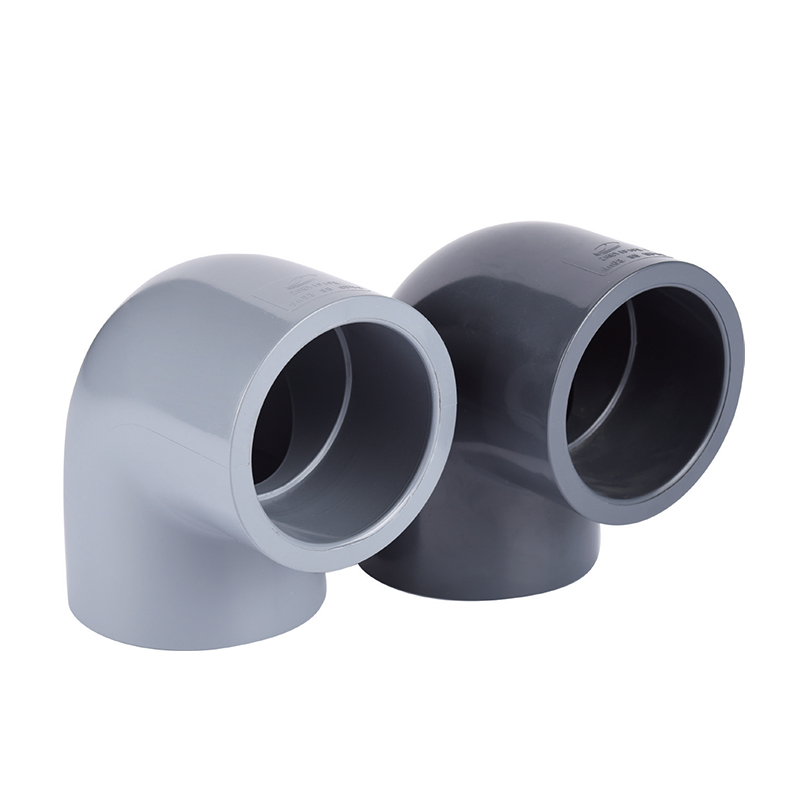
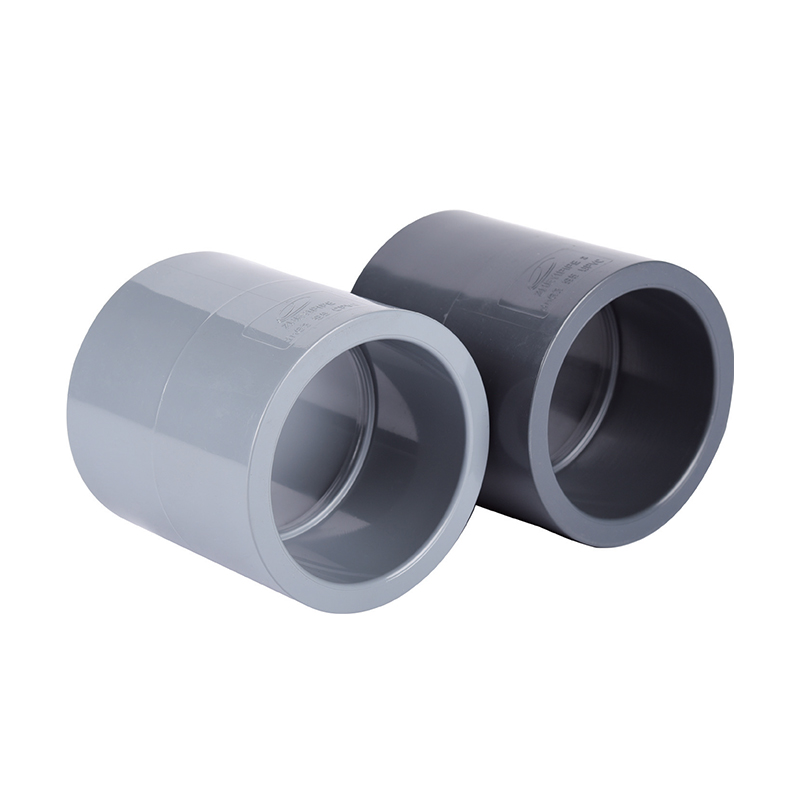 Anpassad SCH8O/DIN UPVC/CPVC-koppling för livsmedelsindustri/fordon/elektronisk leverans Zheyi Pipeline (Wuhan) Co., Ltd. Är Kina anpassad SCH8O/DIN UPVC/CPVC-koppling för livsmedelsindustri/bil-/elektroniska leverantörer, fabrik, ... Visa produkt →
3. Termisk expansion och otillräckligt stöd
CPVC har en termisk expansionskoefficient som är ungefär sex gånger högre än stål. En 6 meter lång sträcka som värms upp med 40 °C kommer att växa cirka 25 mm. Om linan är styvt fixerad i båda ändar, tar kopplingarna påfrestningen: hylsor skjuts isär, grenanslutningar går sönder och flänsar är felaktiga. Resultatet är ett böjt rör eller spänningsmärken som dyker upp bredvid en koppling.
Lösningen är att designa för rörelse istället för att bekämpa den. Inkludera expansionsslingor, förskjutna riktningsändringar eller bälgliknande expansionsfogar på långa sträckor. Förankra tunga komponenter såsom ventiler och placera styrningar nära ankare så att expansionen riktas mot öglorna. Stödavstånd måste också minskas när vätsketemperaturen stiger, eftersom röret mjuknar och sjunker mellan stöden vid högre driftstemperaturer.
4. Sprickbildning vid gängade anslutningar
Gängade CPVC-kopplingar misslyckas vanligtvis på grund av ett mycket specifikt misstag: applicering av metallpassande vridmoment. Plasttrådar fungerar som spänningskoncentratorer och överdragning ger radiella sprickor som uppstår direkt eller veckor senare. Ett andra problem är själva gängtätningen. Vissa rördopar innehåller lösningsmedel som angriper CPVC, vilket gör att ytan mjuknar och mattas innan sprickbildningen börjar.
Använd endast PTFE-tejp eller en gängtätning som är certifierad som kompatibel med CPVC. Dra åt för hand tills det sitter åt, vrid sedan inte mer än ett kvarts varv med en skiftnyckel och använd aldrig en rörnyckel på en CPVC-koppling. För anslutningar som kräver periodiskt underhåll demontering, a CPVC kopplingsbeslag öppnas utan att vrida röret eller störa intilliggande skarvar, vilket gör det till ett säkrare val än en gängad skarv som upprepade gånger dras åt och lossas.
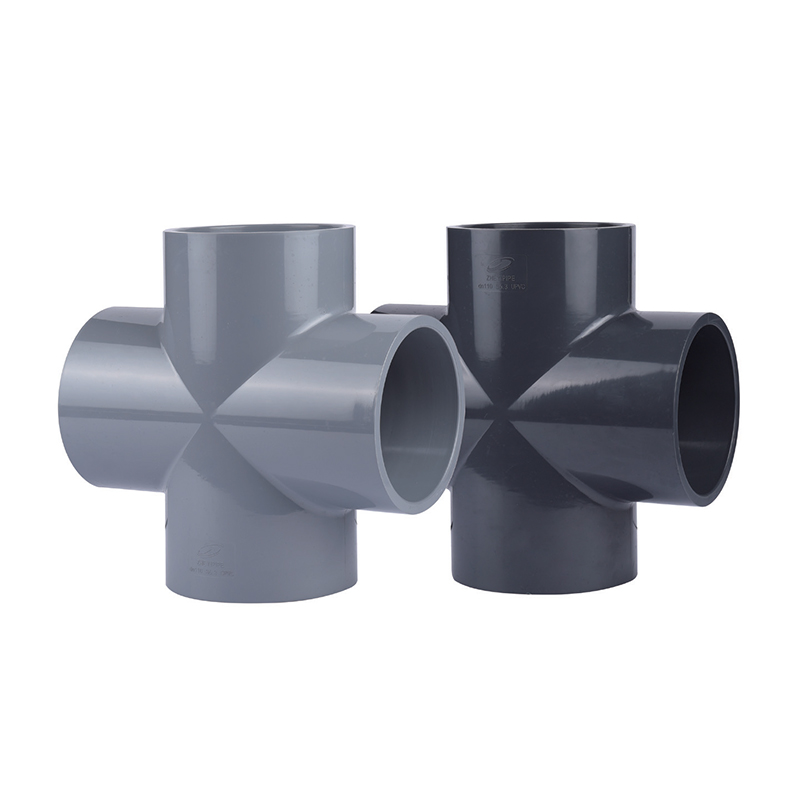
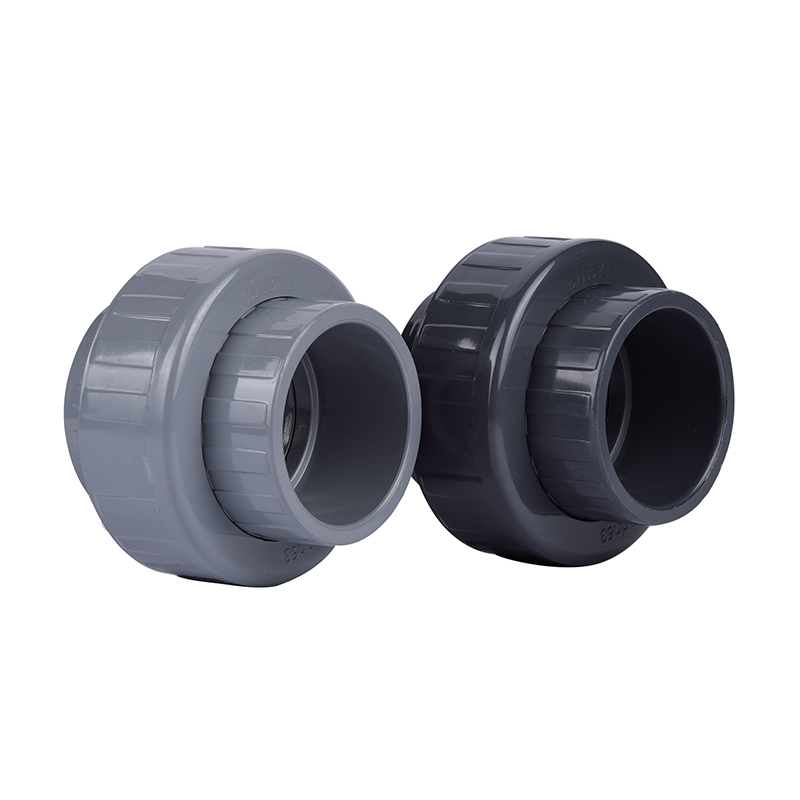 Anpassad SCH8O/DIN UPVC/CPVC Ⅰ Union for Food Industry/Automotive/Electronic Suppl Zheyi Pipeline (Wuhan) Co., Ltd. är anpassad SCH8O/DIN UPVC/CPVC Ⅰ Union för livsmedelsindustri/bil/elektroniska leverantörer, fabrik, ... Visa produkt →
5. Tryckklassningsfel vid förhöjd temperatur
CPVC-kopplingar är klassade för tryck vid 23 °C. När temperaturen stiger faller det betyget snabbt. Vid 80 °C kan en CPVC-tryckklassificering sjunka till ungefär 30 till 40 procent av dess rumstemperaturvärde. En ledning specificerad för 10 bar i kalla förhållanden kan fungera över sin kapacitet när vätskan når 70 °C, även om röret tycks hantera det initialt.
Fixeringen är enkel: välj Schedule 80-kopplingar för varm- eller högtrycksservice och verifiera tryck-temperaturklassificeringsdiagrammet för den exakta produkten som levereras. En kontroll av tryck- och temperaturminskning är det enskilt viktigaste steget i CPVC-specifikationen , eftersom det är det steg som oftast hoppas över när ett projekt har bråttom. Etiketter och förpackningsdokument från tillförlitliga tillverkare anger de nedsatta värdena; Om en leverantör inte kan tillhandahålla dem, behandla offerten som ofullständig.
6. Kemiska kompatibilitetsfel
CPVC motstår ett brett spektrum av kemikalier, men inte allt. Starka oxidationsmedel, vissa ketoner, estrar och aromatiska kolväten kan mjuka upp eller svälla materialet. När en armatur utvecklar en matt, trasig yta eller börjar mjukna under drift, utvärderades den kemiska kompatibiliteten helt enkelt för optimistiskt.
Före installation, bekräfta vätskesammansättning, koncentration och temperatur mot tillverkarens tabeller för kemikalieresistens. Tänk också på vad linan kommer att bära under rengöring eller spolning. Ett rengöringsmedel som är inkompatibelt kan skada beslag även när den normala processvätskan är helt säker.
Val och installationsmetoder som förhindrar de flesta fel
Matcha röret, kopplingen och standarden till arbetsuppgifterna
Det säkraste sättet att undvika passningsproblem är att specificera dem utanför systemet. Börja med CPVC tryckrör som har tydliga tryckklasser och konsekventa uttagsdimensioner; när rör och rördelar kommer från samma produktionsfamilj är passformen förutsägbar vid varje skarv. Bekräfta standarden, DIN eller ANSI, och håll dig till den konsekvent för rör, kopplingar och flänsar, eftersom blandning av väggtjocklekssystem är en vanlig källa till slarvigt ingrepp i muff.
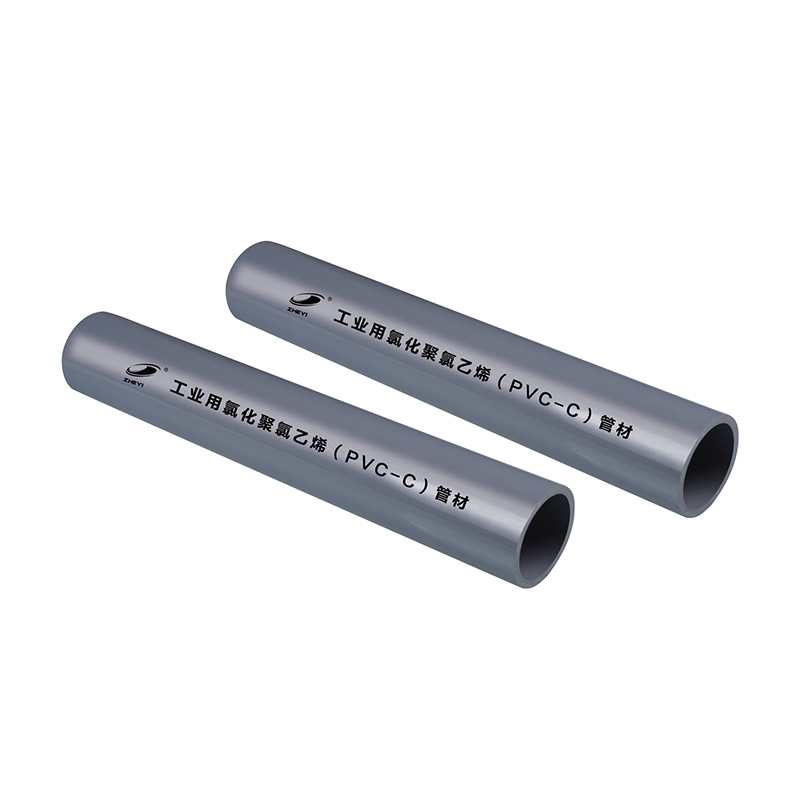 Anpassat CPVC-rörtryck för livsmedelsindustrin/fordon/elektroniska leverantörer, Fac Zheyi Pipeline (Wuhan) Co., Ltd. är Kina anpassat CPVC-rörtryck för livsmedelsindustri/bil/elektroniska leverantörer, fabrik, tillverkning... Visa produkt →
Stödavstånd förtjänar samma uppmärksamhet som tryckklassificeringen. Tabellen nedan ger typiska utgångspunkter för horisontella industrilinjer; krysskontrollera dem alltid mot rörtillverkarens designtabeller för den faktiska väggtjockleken och temperaturen.
Stödavstånd för horisontella CPVC-linjer bör minska när servicetemperaturen stiger. Värdena är utgångspunkter för designgranskning, inte en ersättning för tillverkarens tabell. | Nominell storlek | Vid 20°C | Vid 60°C | Vid 80°C |
| 20–25 mm | 1,5 m | 1,2 m | 0,9 m |
| 50 mm | 1,8 m | 1,5 m | 1,2 m |
| 100 mm | 2,4 m | 1,8 m | 1,5 m |
Stöd åtminstone varje riktningsändring, varje ventil och varje tung koppling. En ventil som hänger ostödd utsätter böjspänningar på de två närmaste kopplingarna, och den spänningen visar sig vanligtvis senare som en spricka.
Följ en disciplinerad anslutningsprocedur
Även de bästa kopplingarna kommer att misslyckas om sammanfogningsproceduren är slarvig. Stegen är inte komplicerade, men de måste göras i samma ordning varje gång:
- Klipp av röret fyrkantigt och ta bort inre och yttre grader.
- Fasa av röränden och markera insticksdjupet.
- Torrpassa fogen för att bekräfta en åtsittande men inte forcerad passform.
- Applicera CPVC lösningsmedelscement på båda ytorna och för in röret helt.
- Håll i den rekommenderade inställda tiden och låt härda helt innan trycktestning.
Hela sekvensen, inklusive kontrollpunkterna som inspektionsteamen letar efter, täcks av Installationsguide för CPVC-rördelar publicerad av ZHEYI. Genom att konsekvent följa det förhindrar du de flesta av de problem som beskrivits tidigare i den här artikeln.
Hur en kvalificerad tillverkare minskar fältrisken
Beslag är en liten bråkdel av ett projekts kostnad, men de orsakar de flesta läckorna. Att välja en tillverkare med kontrollerad produktion, rätt materialval och tydlig dokumentation är en investering för att undvika stillestånd. En vertikalt integrerad tillverkare kan kontrollera CPVC-massan, formningsparametrar, dimensionstestning och förpackning, vilket är precis vad växter behöver när varje fog måste vara tillförlitlig.
Att arbeta med en tillverkare som förstår kemikalie- och temperaturgränserna för sina egna produkter förbättrar också projekttydligheten. Istället för att trycka på en generisk koppling kommer en erfaren leverantör att ta upp frågan om minskning av betyget före leverans, bekräfta om linjen ska följa DIN- eller ANSI-standarder och rekommendera realistiska stödavstånd. Tillverkare med lång CPVC-produktionshistorik, såsom ZHEYI-produktionscentra, kan tillhandahålla denna input vid offertstadiet.
De vanligaste problemen med CPVC-beslag är inte orsakat av dåligt material . De kommer från felaktigt lösningsmedelsarbete, termisk expansion som inte var avsedd för, gängade fogar åtdragna som stål, degradering som ignorerades och kemisk kompatibilitet som antogs istället för att verifieras. Använd korrigeringarna ovan så kommer ett CPVC-system att leverera den långa, förutsägbara livslängden som gjorde att du valde det från början.
 +86-15258772971
 dinys009@163.com